予知保全とは?予防保全との違い・導入ステップ・IoT/AIの活用例
設備の突発停止で、生産計画や納期に影響が出てしまう。定期交換を続けているものの、まだ使える部品まで交換していてコストが気になる。保全担当者が減り、ベテランの経験に頼った対応を今後も続けられるか不安——製造現場では、こうした課題が少なくありません。
その解決策の一つが「予知保全」です。設備の振動や温度、電流などのデータを継続して取り、故障につながる変化を早期に捉えます。最初から工場全体に導入する必要はありません。停止時の影響が大きい設備を選び、1台・1ラインからデータ収集を始める方法もあります。
この記事では、予知保全とは何か、予防保全との違い、IoTやAIを使った仕組み、導入を進める手順を初心者にもわかりやすく解説します。
目次[非表示]
予知保全とは
予知保全とは、設備の稼働状況や状態をデータで把握し、故障につながる兆候を捉えて、故障する前に点検や部品交換を行う保全方式です。「状態基準保全」とも呼ばれます。
たとえば、モーターの振動が徐々に大きくなったり、軸受の温度が通常より上昇したりする変化を監視します。一定の基準を超えたときに点検することで、設備が突然停止する前に対応できる可能性があります。
ただし、データを取れば必ず故障時期を正確に予測できるわけではありません。設備の種類や使い方、データの品質によって、検知できる変化は異なります。まずは「どの設備の、どの異常を早く見つけたいか」を明確にすることが大切です。
事後保全・予防保全との違い
予知保全を理解するには、事後保全や予防保全との違いを押さえておきましょう。
保全方式 | 対応するタイミング | 主な考え方 | 注意点 |
|---|---|---|---|
事後保全 | 故障した後 | 故障してから修理する | 生産停止や納期への影響が大きくなる 場合があります |
予防保全 | 決めた周期・稼働時間ごと | 故障前に点検・交換する | まだ使える部品を交換すること があります |
予知保全 | 設備の状態に応じて | データの変化を見て点検・交換する | データ収集や判断の仕組みづくり が必要です |
どの方式が最適かは、設備の重要度や故障時の影響、保全にかけられる人員・費用によって変わります。すべての設備を予知保全にする必要はありません。故障しても生産への影響が小さい設備は事後保全や定期点検を続け、停止すると工場全体に影響する設備から予知保全を検討するのが現実的です。
予知保全のメリットと向いている設備
予知保全を導入することで期待できるのは、突発停止の抑制、点検・交換の適正化、保全業務の標準化などです。設備状態の変化を記録することで、経験の浅い担当者も判断材料を得やすくなり、熟練者の知見を共有するきっかけにもなります。
特に向いているのは、次のような設備です。
- 故障すると生産ライン全体が止まる設備
- 突発停止時に復旧まで時間がかかる設備
- 回転部品やモーターなど、振動・温度の変化を捉えやすい設備
- 点検や部品交換の頻度が高く、保全費用が課題になっている設備
食品工場では、搬送設備やポンプの停止が生産工程に影響することがあります。製薬工場では、設備の安定稼働に加えて、点検や変更の記録管理も重要です。プラントでは、ポンプやファンなど複数の回転機器を継続的に監視するニーズがあります。業種や設備によって、適切な監視項目・運用方法は異なります。
予知保全の仕組み:センサーからアラートまで
予知保全の基本的な流れは、「設備の状態を測る」「データを集める」「変化を分析する」「必要な人に知らせる」です。IoT機器や制御機器を活用すると、現場にある設備データを収集し、状態の見える化や異常検知につなげられます。
振動・温度・電流などのデータを取る
設備の状態を知るために、センサーや既存設備からデータを取得します。監視対象に応じた代表例は次のとおりです。
- 振動:モーター、ポンプ、ファンなど回転機器の状態変化
- 温度:軸受、モーター、制御盤などの温度上昇
- 電流:モーターや負荷の動作状態の変化
センサーを追加するだけでなく、設備に接続されたPLCから運転状態や電流値などを取得できる場合もあります。データフローコントローラDX1のような機器を活用し、既存の制御機器や複数のPLCからデータを集める方法も選択肢です。実際に収集できるデータや接続方法は、設備・PLCの機種や構成によって異なるため、事前確認が必要です。
新しい設備やセンサーを導入する前に、まず既存のPLCや設備から何が取れるかを確認しましょう。すでにあるデータを活用できれば、追加投資を抑えながら検討を始められることがあります。
▼データフローコントローラDX1のご紹介はこちら
IoT・AIで変わる異常の見つけ方
収集したデータの見方には、しきい値による監視と、AIによる異常検知があります。
しきい値による監視では、「温度が一定値を超えたら通知する」など、あらかじめ定めた条件でアラートを出します。判断の仕組みがわかりやすく、対象を絞れば始めやすい方法です。一方、設備の負荷や季節によって正常値が変わる場合、単一のしきい値では誤報や見逃しが起きることもあります。
AIによる異常検知では、設備データの傾向や通常時の状態を分析し、普段と異なる変化を捉える方法があります。ただし、AIを導入すれば自動的に故障を正確に予測できるわけではありません。十分なデータがあるか、異常時の記録を用意できるか、検知後に誰がどう対応するかを含めて検討する必要があります。
そのため、最初はデータを見える化し、現場で正常時の傾向を把握する進め方がおすすめです。そのうえで、しきい値による通知、データ分析、必要に応じたAI活用へと段階的に進めると、導入後に使われない仕組みになるリスクを抑えやすくなります。
▼工場のIoT化におけるトレンドとは
予知保全の導入ステップ
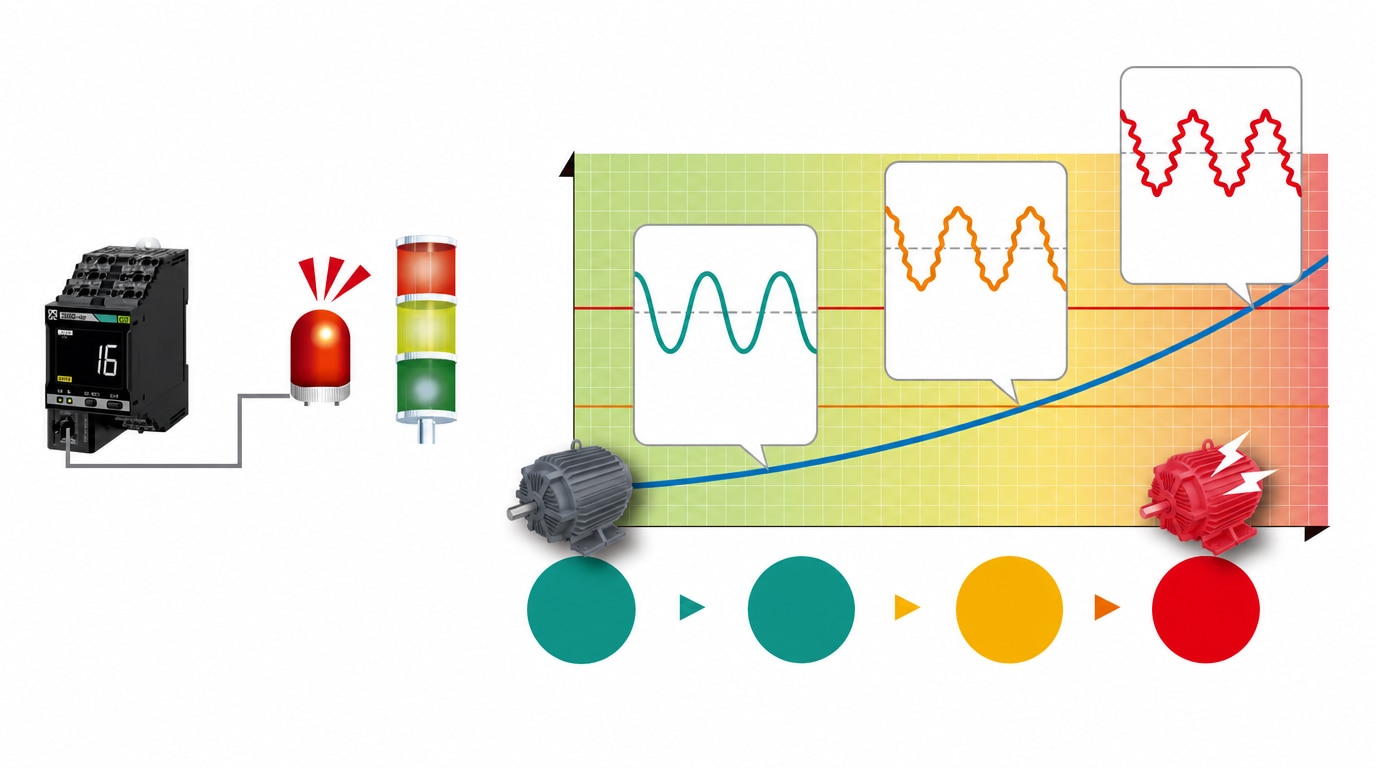
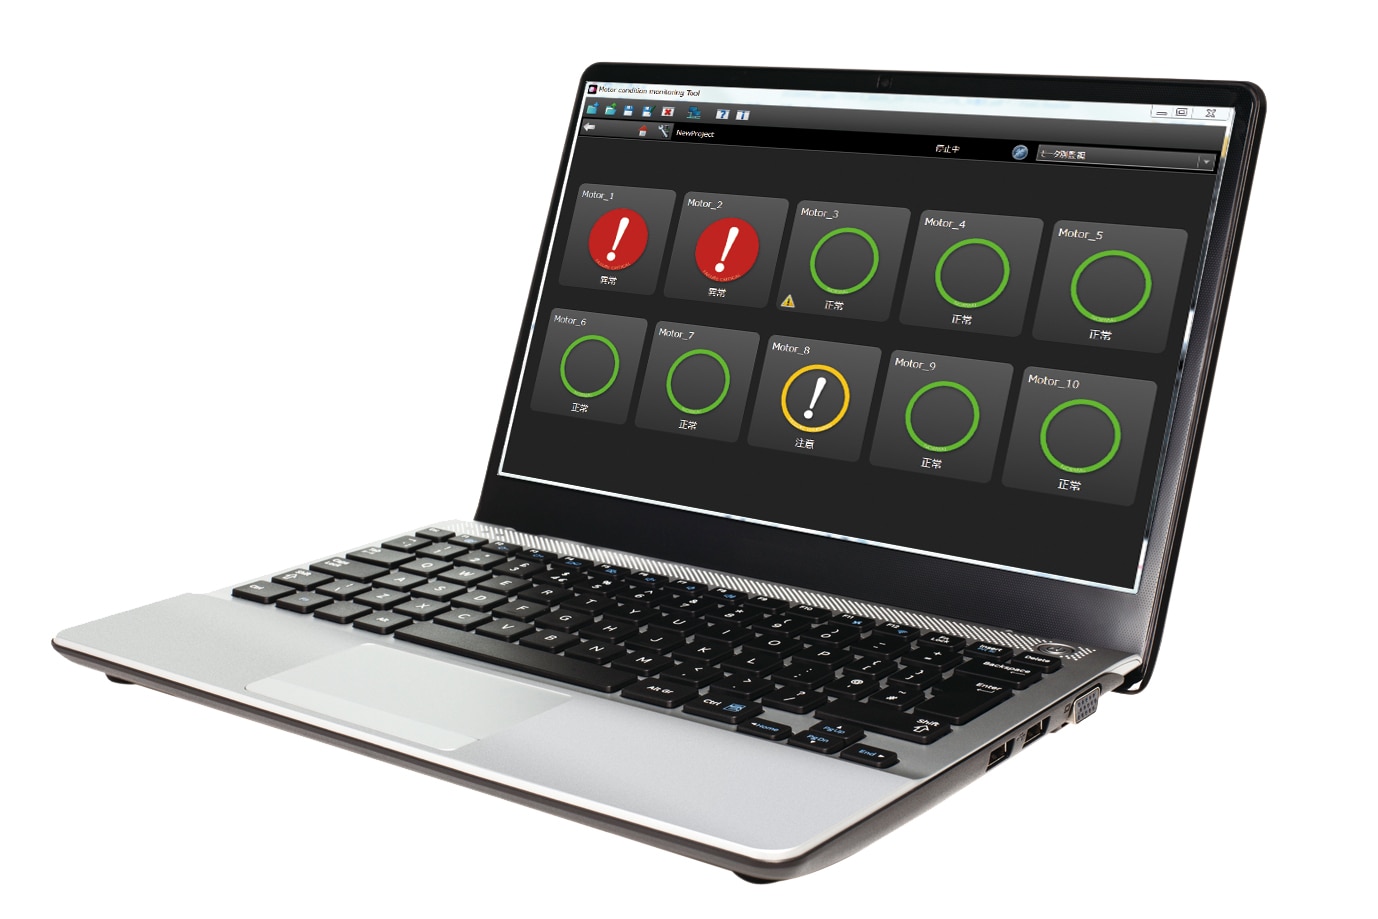
予知保全の導入では、対象を絞り、収集するデータと対応方法を決めてから小さく試すことが重要です。以下の順で進めると、現場で運用しやすい仕組みを作りやすくなります。
対象設備と目的を決める
まず、故障時に生産や品質、安全に与える影響が大きい設備を洗い出します。停止回数や復旧時間、過去の修理記録なども確認し、優先順位を付けます。
「工場全体の設備を監視する」ではなく、「この搬送ラインのモーター停止を早く検知する」など、目的を具体化しましょう。対象設備と解決したい課題が明確になるほど、必要なデータや効果の評価方法を決めやすくなります。
取得するデータと方法を確認する
次に、設備の状態を把握するために必要なデータを選びます。振動・温度・電流のうち何を取るか、どの頻度で記録するかを検討します。あわせて、既存PLCから取得可能なデータ、センサーの追加が必要な箇所、ネットワークや設置環境も確認します。
工場によっては、設備のメーカーや年代が異なり、複数のPLCが混在しています。接続方法やデータ形式を事前に整理し、既存設備を活かせる範囲を確かめることが、無理のない導入につながります。
▼最近よく聞く “ IO-Link ” 実際どうなの?
1台・1ラインで試し、運用を整える
対象設備を決めたら、まずは1台または1ラインでデータを収集し、見える化やアラートを試します。導入後は、通知が適切か、現場が確認できるか、実際の点検・保全につながったかを振り返ります。
この段階で、アラートを受け取る担当者、判断する人、点検・交換を行う人を決めておきましょう。効果や課題を確認してから対象設備を広げれば、設備や運用に合わない仕組みを工場全体に展開するリスクを減らせます。
1ラインから見える化を始める「LightMES」
▼資料ダウンロードはこちら

予知保全でつまずきやすいポイント
導入効果を得るには、機器やシステムの選定だけでなく、現場の運用をあらかじめ設計する必要があります。特に、次のような進め方には注意が必要です。
- 最初から全設備・AI予測を目指す対象や目的が広すぎると、費用や準備に時間がかかり、導入が止まることがあります。
- データを集めた後の判断を決めていないアラートの確認者や対応手順が曖昧だと、異常の兆候が見つかっても保全につながりません。
- 保全・生産・設備担当の連携がない現場の作業や点検手順に合わない仕組みは、使われなくなる可能性があります。
予知保全は、データを集めること自体が目的ではありません。設備の異常に気づき、適切な点検や部品交換につなげるために、関係者で役割と対応手順を共有しましょう。
予知保全を始める前のチェックリスト
導入検討の際は、次の項目を確認してみてください。
□ 故障すると困る設備を洗い出し、優先順位を付けたか
□ 取得したいデータ(振動・温度・電流など)を決めたか
□ 既存のPLCや設備から取得できるデータを確認したか
□ アラート後の対応手順と担当者を決めたか
すべてを一度に決められなくても問題ありません。まず対象設備と目的を定め、既存設備から取得できる情報を確認するところから始められます。
まとめ:予知保全は小さく始めて現場に定着させる
予知保全とは、設備データから状態の変化を捉え、故障につながる兆候が現れた段階で点検・対応する保全方式です。定期的に交換する予防保全とは異なり、設備の状態に応じて保全時期を判断します。
成功のポイントは、すべての設備に一斉導入するのではなく、停止時の影響が大きい設備から始めることです。既存PLCやセンサーから取れるデータを確認し、1台・1ラインで見える化やアラートを試しながら、現場の運用に合わせて段階的に広げましょう。
エフ・エー・アネックスは、東北・北海道の製造業のお客様に向けて、FA機器・制御機器・センサーなどを活用した自動化や設備データ収集をご提案しています。「既存設備からどこまでデータを取れるか知りたい」「どの設備から始めるべきか相談したい」といったご要望がありましたら、お気軽にお問い合わせください。
関連記事