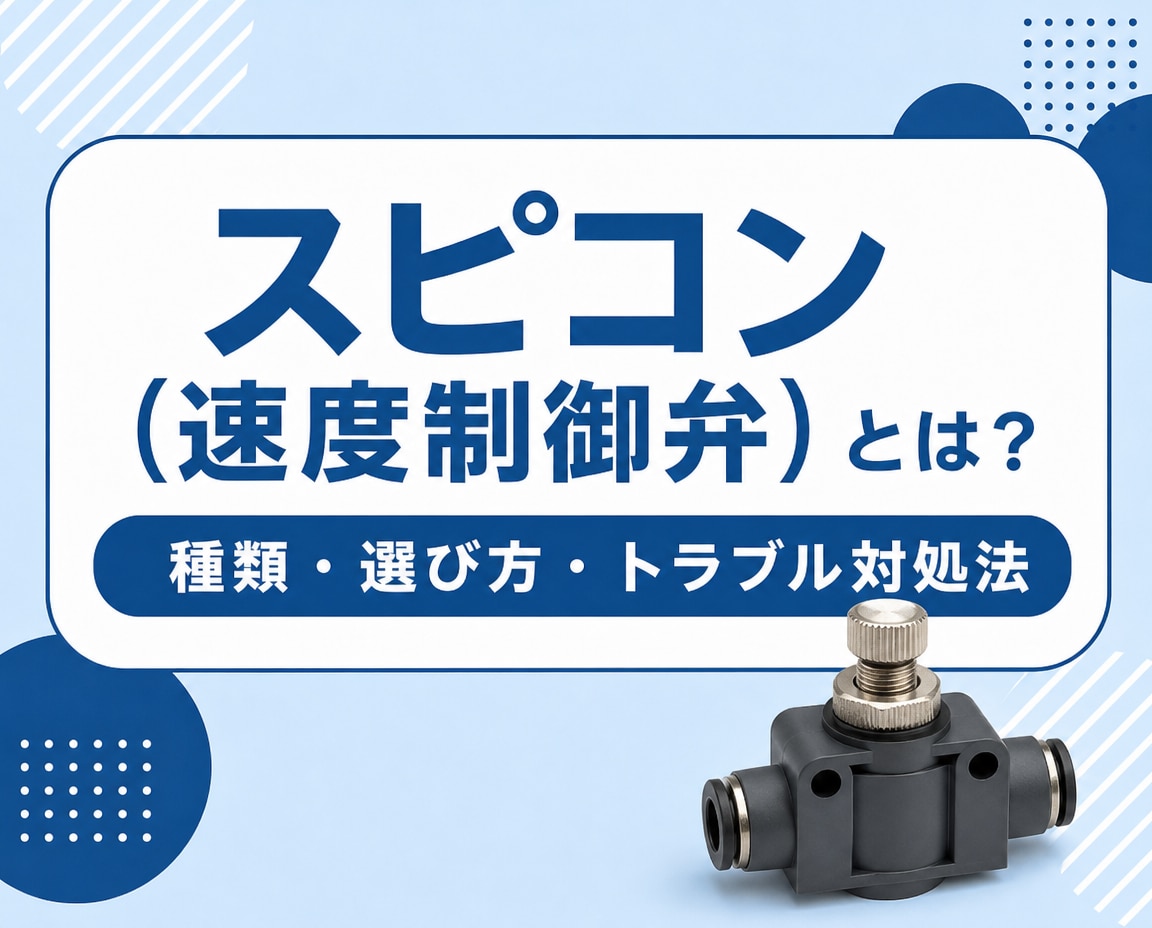
スピコン(速度制御弁)とは?種類・選び方・トラブル対処法
「工場で使っているエアシリンダの動きが速すぎて衝撃が大きい」
「スピードが一定にならず、ワークの搬送時に位置ズレが起きる」
とお悩みではありませんか?
製造現場や自動化ラインの速度制御で欠かせない機器が「スピコン(速度コントローラ)」です。
「スピコン」という略称はよく耳にするものの、具体的な仕組みや選び方、正しい調整方法については曖昧なまま使用しているケースも少なくありません。
スピコンは、「取付方式の使い分け」と「調整のコツ」を押さえることで、装置の動作スピードと安定性を劇的に改善できます。
本記事では、スピコンの基本構造から種類、選定時のポイント、現場でよくある動作トラブルの対処法まで分かりやすく解説します。東北・北海道エリアの製造現場で省力化や自動化を推進されている方は、ぜひ参考にしてください。
目次[非表示]
スピコン(速度制御弁)とは?基本知識と主な用途
スピコン(速度制御弁)の基本構造と役割
スピコン(速度制御弁)は、主に空気圧(エア)で駆動するアクチュエータ(エアシリンダなど)の動作速度を制御するための機器です。
基本的な構造は、空気の流れを微調整する「流量調整弁(ニードル弁)」と、一方の方向へしか空気を流さない「逆止弁(チェック弁)」を組み合わせた回路になっています。
一方向へ空気が流れるときはニードル弁を通って流量を絞り(速度を制御)、逆方向へ空気が流れるときは逆止弁を通って勢いよく排気・給気させる仕組みです。この構造により、シリンダを押し出すときと引き戻すときのスピードを個別にコントロールできます。
エアシリンダ速度制御の仕組み
エアシリンダの速度調整は、単に空気の供給量を増減させているわけではありません。シリンダの内部にあるピストンの前後に生じる「圧力差」を調整することでスピードを制御しています。
特に空気は圧縮性を持つ気体であるため、油圧機器と比べて動作の調整が繊細です。スピコンを取り付けずに直接空気を送り込むと、動作開始時にシリンダが勢いよく飛び出したり(飛び出し現象)、停止時の衝撃で装置やワークを傷めたりする原因になります。
適切な速度制御を行うことは、生産ラインのタクトタイム短縮だけでなく、機械全体の寿命を延ばす上でも極めて重要です。
工場設備における主な用途
スピコンは、工場内のあらゆる自動化設備や搬送ラインで使用されています。代表的な用途は以下の通りです。
- 搬送装置のワーク移送速度の調整(ワークの落下や破損の防止)
- 押出し・位置決めシリンダの動作安定化(高精度な位置決めの実現)
- 昇降機構の緩衝制御(自重による急降下の防止)
- ロボットハンドの開閉動作速度の最適化(ワーク把持時の衝撃緩和)
食品加工や電子部品、自動車関連など、幅広い製造現場のFA(ファクトリーオートメーション)設備で日常的に活用されています。
スピコンの主な種類と制御方式(メータアウト・メータイン)
スピコンには、大きく分けて「メータアウト方式」と「メータイン方式」の2種類の制御方法が存在します。それぞれの特徴を理解し、用途に応じて正しく使い分けることが動作安定化の鍵となります。
【メータアウト方式】
シリンダ ──[排気を絞る]─→ 外部(押し出し動作が非常に安定する)
【メータイン方式】
外部 ──[給気を絞る]─→ シリンダ(低圧・軽負荷・単動シリンダ向け)
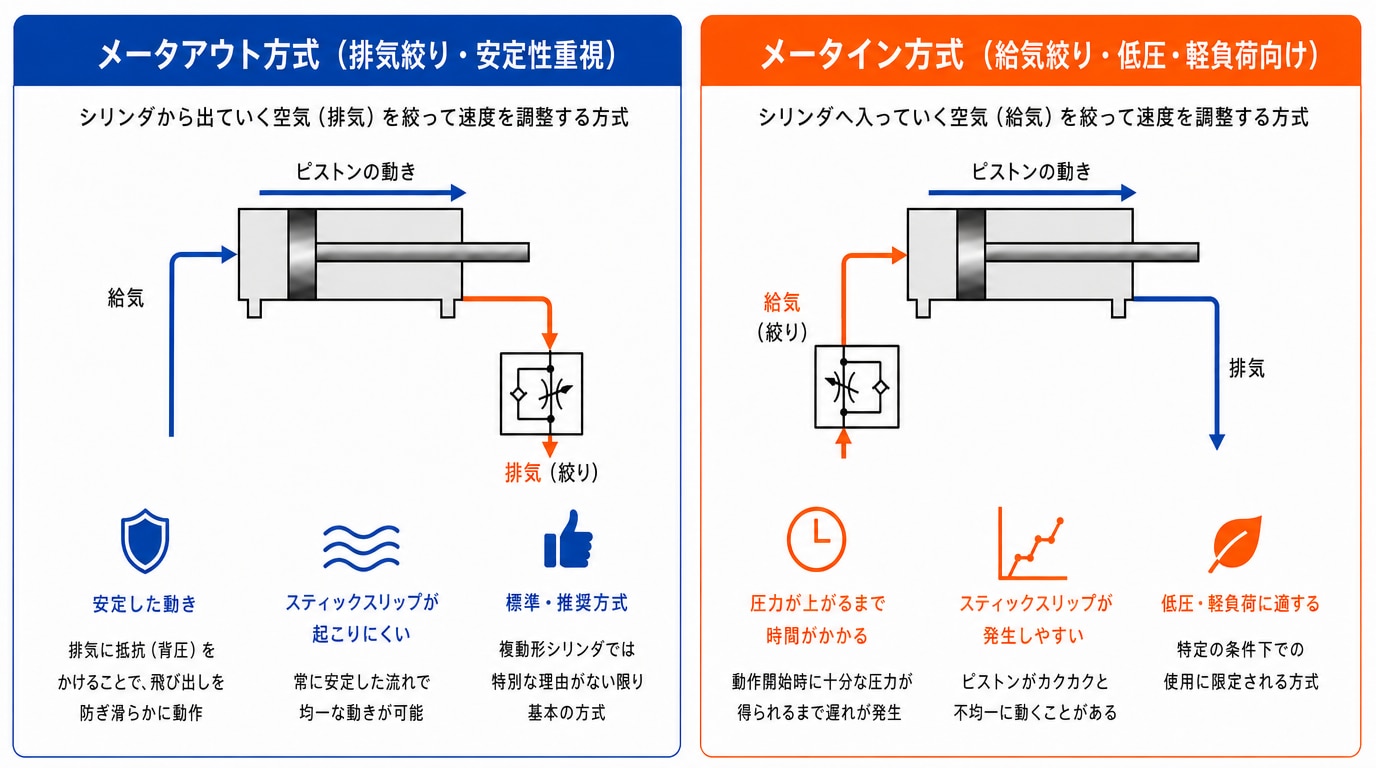
メータアウト方式(排気絞り・安定性重視)
メータアウト方式は、「シリンダから出ていく空気(排気)を絞って速度を調整する」制御方式です。
空気圧シリンダの制御では、このメータアウト方式が標準的かつ最も推奨される方法です。排気側に抵抗を作って背圧をかけながらピストンを動かすため、排気側の空気がクッションの役割を果たします。これにより、動作開始時の飛び出しを防ぎ、非常に滑らかで安定した動きを実現できます。
複動形エアシリンダを使用する場合は、特別な理由がない限りメータアウト方式を選択するのが基本です。
メータイン方式(給気絞り・低圧・軽負荷向け)
メータイン方式は、「シリンダへ入っていく空気(給気)を絞って速度を調整する」制御方式です。
シリンダに流れ込む空気量を制限するため、動作開始時に圧力が十分に高まるまで時間がかかり、スティックスリップ(ピストンがカクカクと不均一に動く現象)が発生しやすくなります。
そのため、一般的な複動シリンダには不向きですが、以下のような特殊な条件で使用されます。
- 単動形シリンダ(バネ復帰式)の制御
- 極めて負荷が軽い小口径シリンダの制御
- 低エア圧で駆動させる回路
負荷条件に応じた方式の使い分け
負荷条件やシリンダの種類に合わせて適切な方式を選択しないと、トラブルの原因になります。制御方式ごとの適正を整理しました。
比較項目 | メータアウト方式(排気絞り) | メータイン方式(給気絞り) |
|---|---|---|
主な役割 | 出ていく空気を絞る | 入っていく空気を絞る |
動作特性 | 背圧がかかり、動作が非常に安定する | 開始時に圧力が上がりにくく跳ねやすい |
飛び出し防止 | ◯(高い効果あり) | ×(飛び出しが発生しやすい) |
推奨用途 | 複動シリンダ全般、重量物の搬送 | 単動シリンダ、超軽負荷・低圧回路 |
実際の製品を選ぶ際は、スピコン本体に刻印されている記号やマーク(弁の向きを示すJIS記号)を確認し、メータアウト用とメータイン用を絶対に間違えないよう注意しましょう。
よくある動作トラブルの原因と正しい対処法
エアシリンダの動作が不安定になる主な原因
シリンダの動きが途中で止まったり、スピードが変わったりする場合、主に以下の原因が考えられます。
- Uパッキン・ダストシール・Oリング劣化、シリンダロッド摩耗シール・摺動部の劣化によるエアー漏れで動作が不安定になります。
- 配管やスピコン内部への異物混入・結露(水滴)コンプレッサーからのドレン(水分)や配管内の粉塵がスピコンの細かいニードル部に詰まると、空気の流量が変動して動きが不安定になります。
- 調整ネジの緩み(ロックナットの不備)装置の振動によって調整ネジが徐々に回り、設定した流量が変わってしまう現象です。
- メータインとメータアウトの誤接続制御方式の選定ミスにより、ピストンの飛び出し現象が起きているケースです。
調整ネジの正しい調整手順
シリンダの速度調整を行う際は、安全を確保した上で以下の手順で行います。
- 調整ネジを一度全閉にする最初はネジを優しく締め込み、流量をゼロにします(強く締めすぎると弁座を傷めるため注意)。
- 少しずつネジを緩めて(開けて)スピードを上げる最初からネジを開きすぎると、エアを投入した瞬間にシリンダが高速で飛び出し大変危険です。全閉状態から徐々に開いて希望の速度に合わせます。
- 必ずロックナットで固定する希望の速度になったら、調整ネジが回らないように手または工具でロックナットをしっかり締め込みます。
定期的な増し締め・点検のルール化
工場内の振動により、ロックナットは時間が経つと緩むことがあります。動作トラブルを防ぐためには、日々の予防保全が欠かせません。
- ロックナットの増し締めチェック(始業点検や定期保全項目への組み込み)
- 清浄な空気の供給(エアフィルタやドライヤの適切なメンテナンス)
- 調整位置の可視化(目盛り付きスピコンの採用やマーキングの実施)
これらを現場のルールのとして標準化することで、動作トラブルによるライン停止リスクを大幅に削減できます。
スピコン選定時の重要ポイント
スピコンを選定する際は、単に「接続口径が合うか」だけでなく、空気の流れる量や設置環境を考慮することが大切です。
配管径・流量(音速コンダクタンス)との適合
スピコンのサイズを選ぶ際は、使用するエアシリンダのチューブ外径や接続ネジサイズだけでなく、「必要な空気流量」を満たしているか確認が必要です。
機器のスペック表には「音速コンダクタンス(C値)」や「有効断面積」という項目で空気の通しやすさが示されています。シリンダの口径に対してスピコンの流量サイズが小さすぎると、ネジを全開にしても必要な速度が出なくなります。逆に大きすぎると、ニードル弁をほんの少し回しただけで大きく速度が変わってしまい、微調整が困難になります。
メーカーが提供している「選定シミュレーションソフト」などを活用し、シリンダサイズと必要速度に適した型式を選びましょう。
設置スペースとメンテナンス性の確保
自動化設備やロボットの周辺は配管や配線が密集しやすく、設置スペースの確認が欠かせません。
- ワンタッチ管継手一体型:シリンダのポートに直接ねじ込んで取付けでき、省スペース化が可能。
- インライン型(配管途中設置):シリンダ周りが狭く調整工具が入らない場合、操作しやすい配管途中の位置に設置可能。
- エルボ形・ストレート形:配管の取り出し方向(90度曲げるか直進か)に応じて使い分け。
操作ダイヤルの向きや、作業者が手や工具を入れやすいスペースが残されているかを設計段階で確認しておくことが重要です。
スピコン導入の失敗パターン
【よくある失敗パターン】
- 流量に対して口径が合わないものを選んでしまう
- 調整後の固定・ロックを忘れて動作がずれる
- 設置スペースを考慮せず後から取付できないケースが発生する
- メータインとメータアウトの型式を間違えて購入・設置する
- ニードル弁を力まかせに締め込んで内部構造を破損させる
1.流量に対して口径が合わないものを選んでしまう
「配管のネジサイズが合ったから」という理由だけで選定すると、内部の流量特性がシリンダと合わず、速度調整が非常にシビア(極端に速いか止まるか)になってしまうことがあります。
2.調整後の固定・ロックを忘れて動作がずれる
速度調整を行った後、ロックナットを固定し忘れるケースです。設備稼働時の微振動によってネジが緩み、時間が経つと「昨日よりスピードが遅くなっている」「衝撃が強くなっている」といった不具合が発生します。
3.設置スペースを考慮せず後から取付できないケースが発生する
スピコン本体は取り付けられても、つまみ(ダイヤル)を回すスペースや配管の曲げ半径が確保できず、後から調整作業ができないというトラブルも頻発します。
4.メータインとメータアウトの型式を間違えて購入・設置する
見た目がほぼ同じであるため、メータイン型とメータアウト型を誤って選定・設置してしまうミスです。これによりシリンダが飛び出し現象を起こし、ワークの破損や装置の故障につながります。
5.ニードル弁を力まかせに締め込んで内部構造を破損させる
速度を全閉(ゼロ)にしようとする際、工具などで強く締め込みすぎると、内部のニードル(針状の弁)や弁座が変形・破損し、空気を絞りきれなくなる失敗例です。締め込み作業は必ず手作業で優しく行う必要があります。
スピコン選定・調整のチェックリスト
スピコンの選定時やメンテナンス時には、以下の4つの項目をチェックシートとしてご活用ください。
□ 対象シリンダの負荷条件・制御方式(メータアウト/メータイン)を把握しているか?
□ シリンダの口径や必要速度に適合した配管径・流量サイズを選んだか?
□ 速度調整後、ロックナットによる固定手順が徹底されているか?
□ 現場での調整作業や配管取り回しに必要な設置スペースは確保できているか?
まとめ:適切なスピコン選定で工場の生産性と安全性を向上させよう
スピコン(速度制御弁)は小さな機器ですが、自動化設備の動作安定性やワークの搬送品質、機器の耐久性を左右する極めて重要なパーツです。
「メータアウト方式」を基本としながら、シリンダの負荷に応じた適切な機器を選定し、正しい手順で調整・ロックを行うことが、トラブルのないスムーズな設備稼働につながります。
弊社では、様々なメーカーの商品を取り扱っております。
※一覧に記載のないメーカーについてはお問い合わせください。
東北・北海道の製造現場におけるFA機器・自動化のご相談は「エフ・エー・アネックス」へ
株式会社エフ・エー・アネックスは、東北・北海道エリアを拠点に、オムロングループの一員として工場自動化(FA)を支える制御機器やセンサー、ロボット、各種空気圧機器の提案・販売を行っております。
「装置の動作スピードが安定せず困っている」
「老朽化した設備の自動化・省力化を進めたい」
「現場の用途に最適な制御機器・エア機器を選定してほしい」
このようなお悩みをお持ちの製造業の経営者様、工場長様、現場ご担当者様は、ぜひお気軽にエフ・エー・アネックスまでお問い合わせください。地域に密着した技術サポートと最適なFAソリューションをご提案いたします。
なお、東北・北海道エリア以外の地域からのご相談につきましても、全国のオムロングループ拠点・ネットワークへスムーズに橋渡しをさせていただきます。 全国どちらの製造現場様もお気軽にお問い合わせください。