工場自動化とは?進め方・成功のポイント・失敗しないための注意点
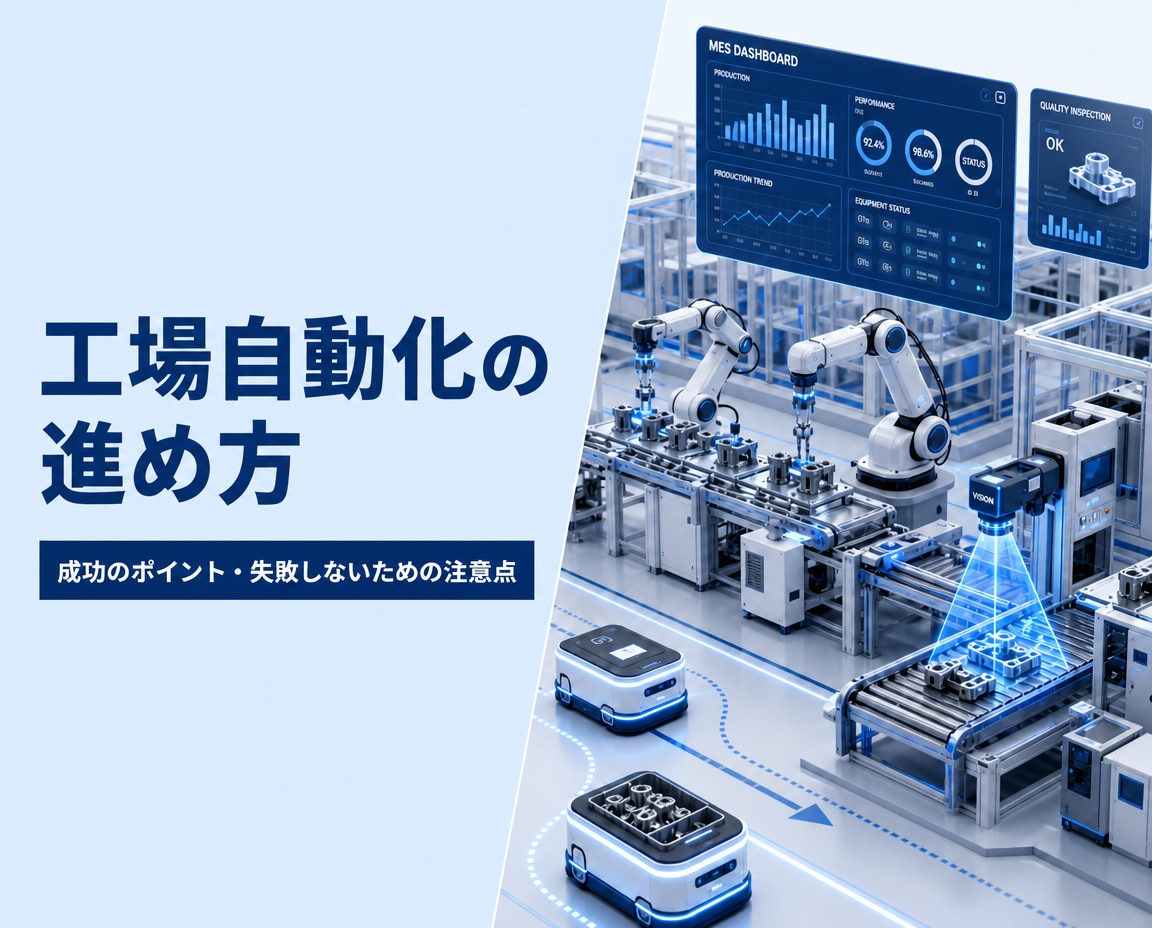
日本の製造業において、労働力不足や熟練技術者の高齢化は深刻な課題となっています。特に東北や北海道エリアの製造現場においても、採用難や事業承継の問題から「工場自動化(FA:Factory Automation)」への関心が高まっています。
・自社でも自動化を進めたいが、何から手をつければいいのか分からない
・ロボットやセンサ、生産管理システム(MES)など選択肢が多すぎて全体像がつかめない
・投資規模が大きくなるため、絶対に失敗できないプレッシャーがある
このように悩まれている経営者・工場長・生産管理担当者の方も多いのではないでしょうか。
結論からお伝えすると、工場自動化は「入口」を正しく選べば、リスクを抑えて着実に成果を積み上げることができます。いきなり工場全体を自動化する必要はありません。
本記事では、東北・北海道エリアでオムロンのグループ会社としてFA機器の提案・販売を手がける
株式会社エフ・エー・アネックスが、工場自動化の基本概念から具体的な進め方、失敗を防ぐためのポイントまで分かりやす
く解説します。
目次[非表示]
工場自動化(FA)の基本と重要性
まずは、工場自動化の定義と、よく混同される「省人化」「省力化」との違いについて解説します。
工場自動化とは?省人化・省力化との違い
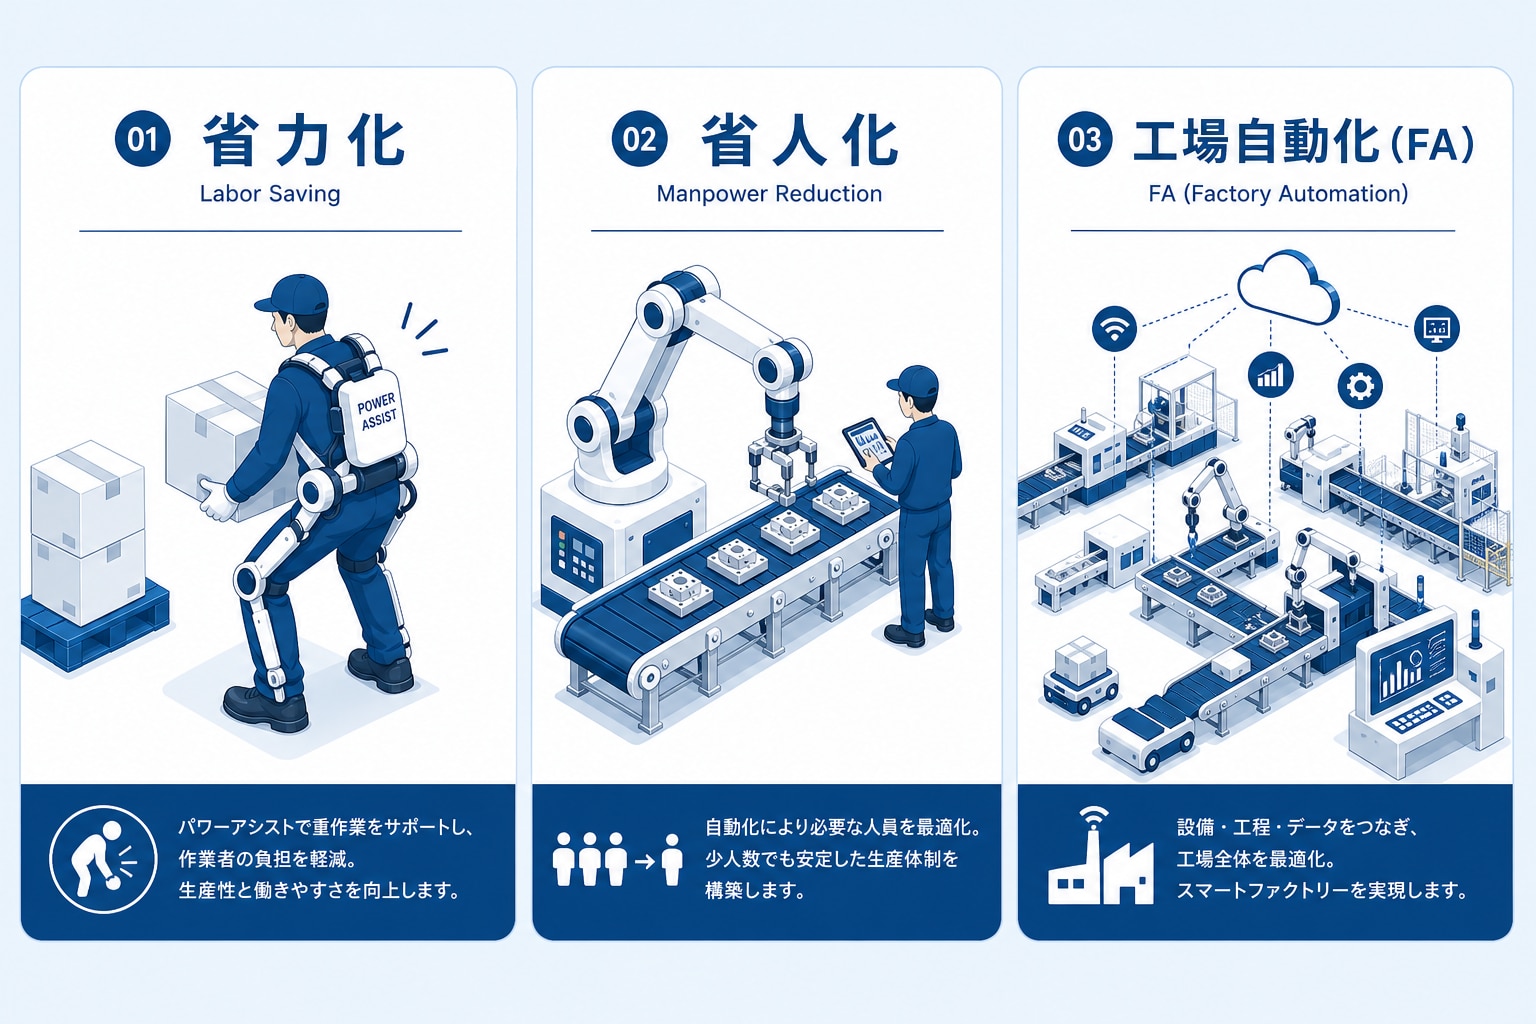
工場自動化(FA:Factory Automation)とは、受注から設計、製造、検査、出荷に至るまでの製造プロセスを、産業用ロボットや制御機器、センサ、ITシステム等を活用して自動化・省力化することを指します。
自動化を検討する際によく使われる言葉に「省力化」と「省人化」があります。それぞれの違いを整理しておきましょう。
• 省力化:作業者の負担を軽減すること(例:重い物の持ち上げをアシスト機器で楽にする)
• 省人化:作業そのものを自動化し、必要な人員を減らすこと(例:ロボットを導入して1人分の作業を代替する)
• 工場自動化(FA):省力化や省人化を組み合わせ、生産ラインや工場全体のプロセスをシステム化・自動化すること
単に作業を楽にする(省力化)だけでなく、人をより付加価値の高い業務へ配置転換する(省人化)取り組みこそが、工場自動化の目指すゴールです。
製造業で今、工場自動化が求められる背景
その背景には、製造現場における深刻な「人手不足」と「技術継承の難しさ」があります。
経済産業省などが発行する『ものづくり白書(2023年版・2024年版)』の調査においても、製造事業者の約6割以上が「人手不足」を重大な課題として挙げていることが示されています。さらに、現場を支えてきた熟練技能者の高齢化が進む一方で、若手へのノウハウ伝承が追いついていないという実態も浮き彫りになっています。
特に東北や北海道をはじめとする地域では、人口減少や若年層の都市部流出の影響を大きく受けやすく、現場の人員確保が年々厳しさを増しています。
こうした厳しい環境下で、少ない人員でも生産性を維持・向上させ、熟練工の技やノウハウをデジタル・自動化技術で未来へ継承していくためにも、FA機器や制御機器を効果的に活用した「工場自動化」は、もはや避けては通れない最優先の経営戦略となっています。
自動化を検討すべき工程の見極め方
工場内にはさまざまな工程がありますが、どこから自動化を進めるべきでしょうか。主な3つのアプローチを紹介します。
ロボットによる「作業・搬送」の自動化
最もイメージしやすいのが、産業用ロボットや協働ロボットを活用した物理的な作業の自動化です。
・加工・組み立て:部品のピック&プレイス、ネジ締めなどの定型作業
・搬送: AGV(無人搬送車)や AMR(自律走行搬送ロボット)による工程間の部品移動
・箱詰め・パレタイジング:完成品の段ボール詰めやパレットへの積み上げ
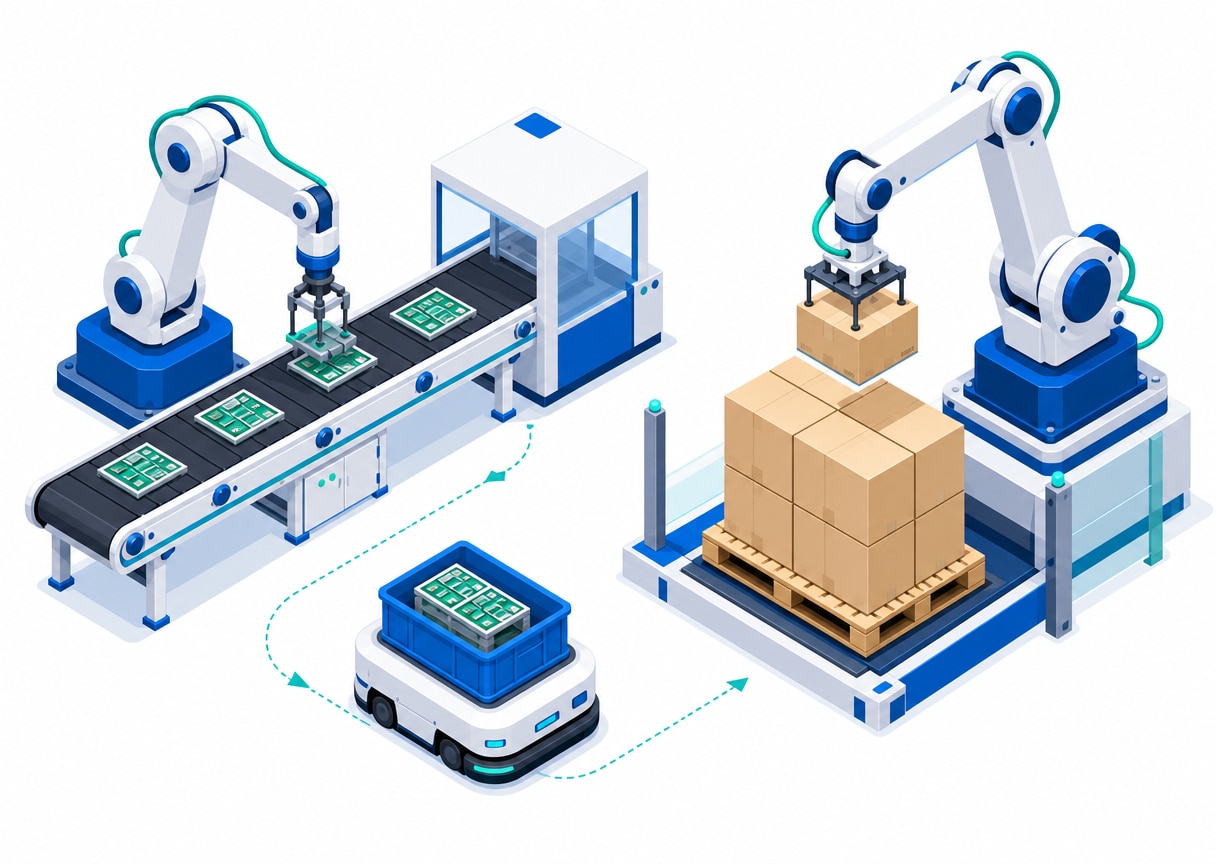
重労働や単純な反復作業をロボットに移管することで、現場の労働環境改善と労働力不足の緩和につながります。
センサー・画像処理による「品質・検査」の自動化
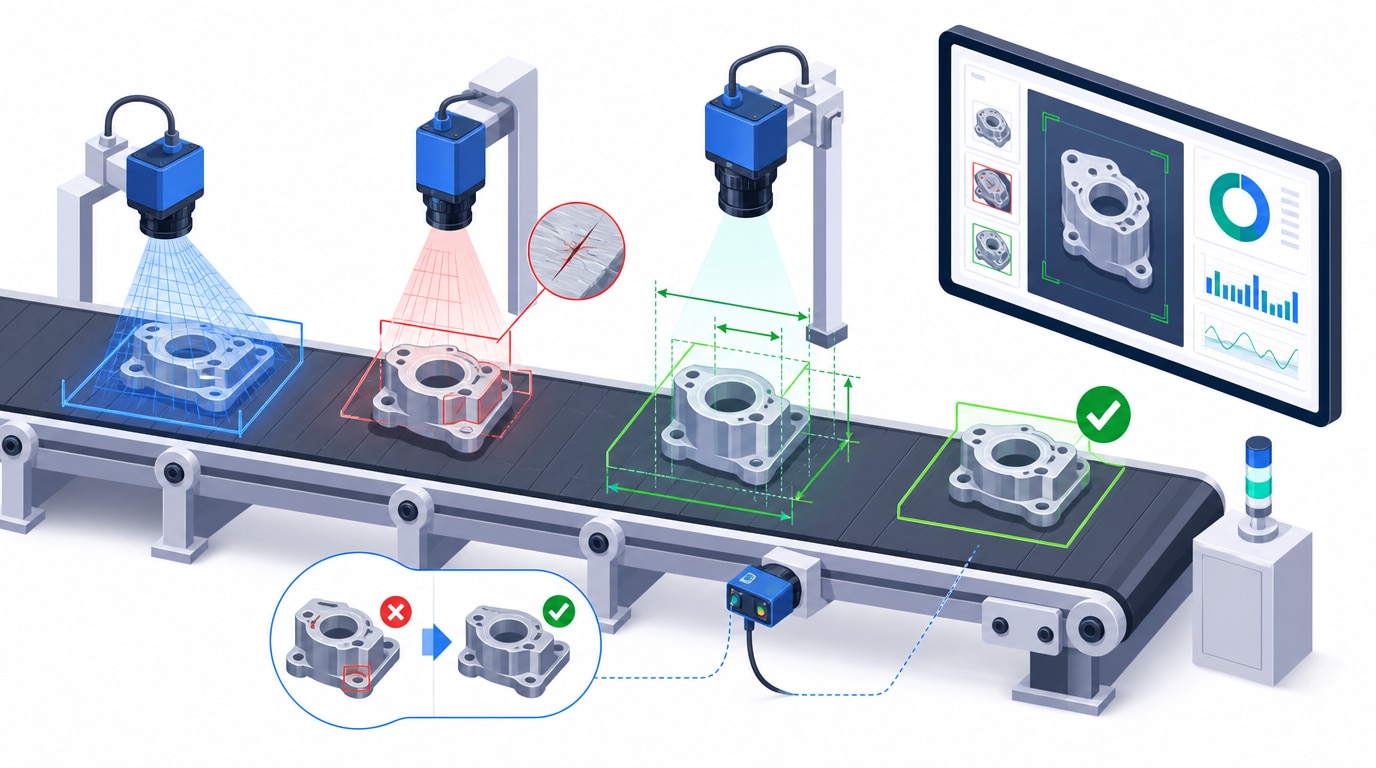
人の目や感覚に頼っていた検査工程も、最新の制御機器や画像センサーによって高度に自動化できます。
• 外観検査:製品の傷、汚れ、異物混入の自動検出
• 寸法計測:インラインでの高精度な形状・サイズ測定
・ポカヨケ(ポカミス防止):部品の取り付け忘れや異種混入の自動検知
搬送物の重量・サイズ・頻度をリストアップし、自社に必要な可搬能力を明確にすることが成功のカギです。
MES・IoTによる「情報・管理」の自動化
ものの動きだけでなく、情報の流れを自動化することも重要です。
・進捗管理の自動化:各ラインの稼働状況や進捗のリアルタイム可視化
・実績収集の自動化:センサー経由で生産数や不良数を自動集計
・トレーサビリティの確立:どの製品が・いつ・どの条件で作られたかを自動記録
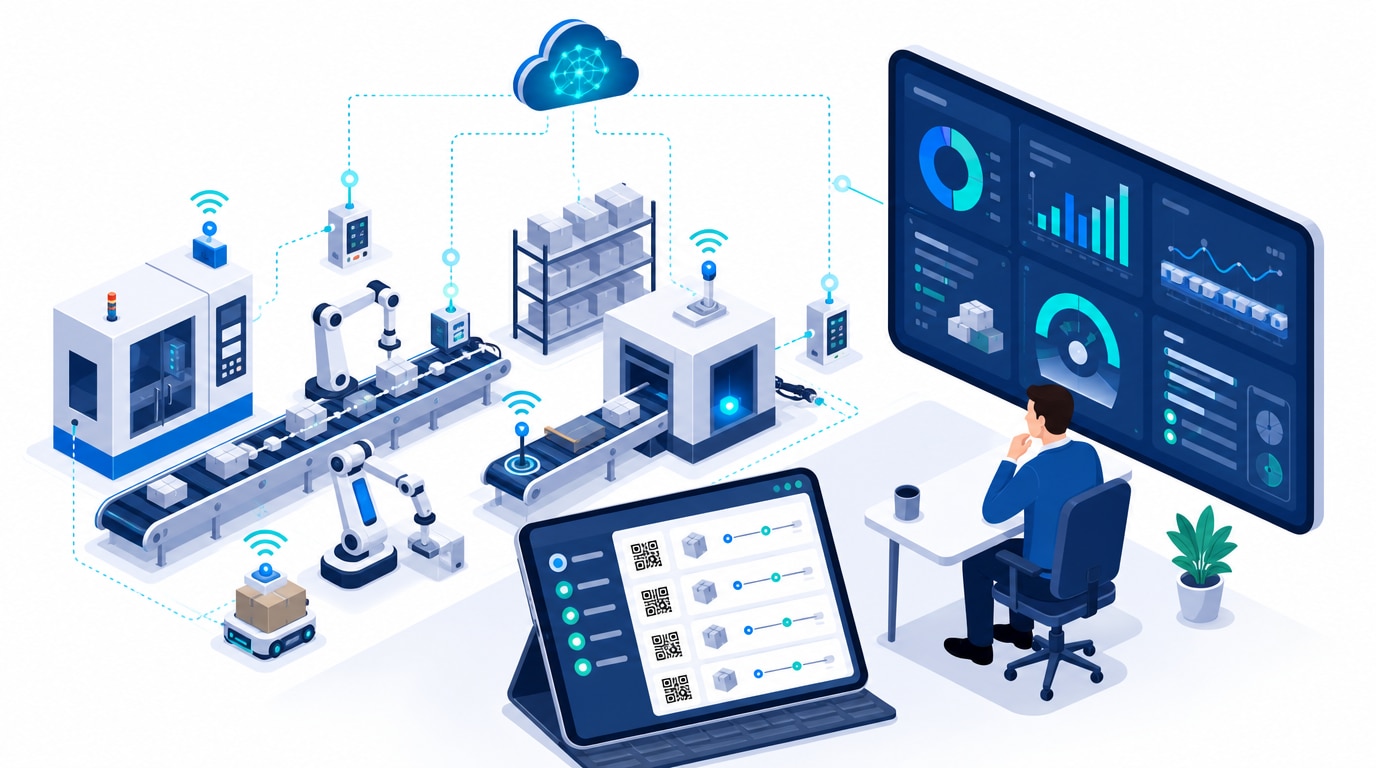
製造実行システム(MES)やIoTツールを導入し、現場のデータを自動収集することで、生産管理担当者の集計作業を大幅に削減し、データに基づく改善活動が迅速に行えるようになります。
工場自動化の失敗しない進め方(3つのステップ)
工場自動化で成功するための鉄則は、「ボトルネック工程から着手し、小さく試して大きく育てる」ことです。
STEP
01
現状調査と優先順位の決定
最初に行うべきは、現場の現状把握と課題の洗い出しです。
・ボトルネック工程の特定:生産ライン全体の中で、最も時間がかかっている・停止頻度が高い工程はどこか
・安全・環境面の評価:重労働、危険作業、油・ホコリ等の過酷環境にある工程はどこか
・優先順位づけ:「効果の大きさ」と「導入の難易度」のマトリクスで、最初に取り組むべき工程を1つに絞り込む
全体像を描いたうえで、まずは最も困っているボトルネック工程から優先的に検討を開始します。
STEP
02
PoC(概念実証・小規模検証)の実施
いきなり大規模な自動化設備を導入するのはリスクが伴います。まずはPoC(Proof of Concept:概念実証)として小規模な検証を行いましょう。
・テスト機の活用:既存ラインの一部にデモ用センサーや小型ロボットを試用設置してみる
・技術的実現性の確認:ワーク(対象物)の個体差や環境光の影響でエラーが出ないかを検証する
・効果検証:想定していたサイクルタイムや精度が出せるかを評価する
段階的に検証を重ねることで、初期投資のリスクを抑えながら確実な仕様を固めていくことができます。
STEP
03
本格導入と他工程への横展開
PoCで効果が確認できたら、本格導入へ移行します。
・現場教育と運用ルールの整備:作業者が新しい機器やシステムを安全に扱えるようトレーニングを実施
・効果測定:事前の試算通りに工数削減や品質向向が達成できたかを測定
・横展開:成功モデルを自社内の他ラインや他工場へ展開する
1つの工程で成功体験を作ることができれば、現場の理解も深まり、次の自動化ステップへスムーズに移行できます。
投資対効果(ROI)の考え方と試算
自動化設備の導入検討にあたり、経営陣や社内を納得させるために不可欠なのが
「投資対効果(ROI:Return on Investment)」の明確化です。単にコストを伝えるだけでなく、
投資回収までのストーリーを数値で示すことが成功のカギとなります。
工数削減効果の正しい試算方法
効果試算では、単なる「人件費の削減」だけでなく、多角的な視点で算出することがポイントです。
1.削減効果の3つの視点
削減効果の種類 | 具体的な内容 | 算定のポイント |
直接的な削減効果 | 作業時間の直接削減 | 人件費単価に直接換算できる数値 |
間接的な削減効果 | 手戻りや事務作業の削減 | 不良率低下による手戻りコスト、検査記録の自動化による事務工数 |
機会損失の防止効果 | 生産量増加と納期短縮 | ボトルネック解消による生産量UP、短納期化による受注機会の拡大 |
2.基本の計算式
直接効果は、以下の計算式でシンプルに提示すると社内共有がスムーズです。
直接人件費の削減額(年間)= 削減できる作業時間(時間/日) × 年間稼働日数 × 作業者の人件費単価(時給等)
これら(直接効果+間接効果+機会損失防止)を合算して数値化することで、「設備投資が何年で回収できるか(回収期間)」を明確に提示できるようになります。
補助金の活用とコスト最適化
工場自動化には一定の初期投資が必要です。コスト負担を軽減するため、国や自治体が実施している補助金・助成金制度の活用を検討しましょう。
• 省力化投資補助金:人手不足解消に資する汎用的な省力化機器の導入を支援
• ものづくり補助金:革新的なサービス開発・試作品開発・生産プロセスの改善を行う設備投資を支援
• 地域独自の助成事業:東北各県や北海道の自治体が独自に設けている製造業支援制度
公的支援制度をうまく組み合わせることで、実質的な自己負担額を抑え、投資回収期間を短縮できる場合があります。
※補助金検討時の注意点(必ずご確認ください)
補助金・助成金制度は、年度や公募回によって対象設備・補助率・上限額・申請要件・受付期間が変更・更新されます。検討・申請にあたっては、必ず中小企業庁や各補助金の公式事務局サイト、または最寄りの自治体窓口等で最新の公募要領をご確認ください。
▼省力化投資補助金についての記事はこちら
工場自動化を成功に導くポイントと「落とし穴」の回避策
自動化の取り組みが途中で頓挫したり、導入後に「期待した成果が出なかった」と後悔したりするケースには、共通の原因が存在します。ここでは、よくある3つのパターンと具体的な対策を解説します。
全体像を描かずに「部分最適」で導入してしまう
目立つボトルネックだけに目を奪われ、ライン前後のバランスを考慮せずに設備を選定してしまう。
対策: 最初に工場・ライン全体の「あるべき姿(グランドデザイン)」を描き、その構成要素として各自動化設備を位置付けることが重要。
現場の合意形成をせず「トップダウン」で進めてしまう
実際の現場で装置を操作する作業者の負担や感情面への配慮が不足してしまう。
対策: 構想段階から現場のキーマンを巻き込むことが鉄則。「この設備が入ることで、立ち仕事や危険な作業がこんなに楽になる」という現場視点でのメリットを丁寧に伝え、理解と協力を得ることが重要。
工場自動化の成功チェックリスト
導入検討を進める際は、以下のチェックリストを活用して自社の準備状況を確認してみてください。
チェック項目 | 確認ポイント | |
☑ | 課題の明確化 | 自動化したい工程や具体的に解決したい課題(人手不足、品質、安全等)は明確か |
☑ | 優先順位の設定 | ライン全体のボトルネック工程を把握し、優先的に着手する場所を絞り込めているか |
☑ | 効果試算の実施 | 定量的な工数削減効果や投資回収期間(回収年数)を試算しているか |
☑ | 現場の合意形成 | 導入目的やメリットについて、現場作業者・運用担当者と合意が取れているか |
☑ | パートナー選定 | 機器の販売だけでなく、選定・検証からアフターフォローまで相談できるパートナーがいるか |
すべてにチェックが入っていなくても問題ありません。足りない部分を1つずつ整理していくことが、失敗を防ぐ確実な道筋となります。
まとめ
工場自動化(FA)は、人手不足の緩和だけでなく、品質の安定化や生産性向上を実現し、製造業としての強みを高めるための強力な手段です。失敗を防ぐためには、自社のボトルネック工程を見極め、小さく試してから展開していく着実なアプローチが求められます。
「自社の工場でどこから自動化できるのか知りたい」
「具体的なFA機器やセンサ、ロボットの選定について相談したい」
東北・北海道エリアで製造業の皆様をサポートする株式会社エフ・エー・アネックスでは、オムロン製品をはじめとする各種制御機器・FA機器の提案営業・販売を行っております。
長年培った技術とノウハウを活かし、お客様の現場課題に合わせた最適な自動化プランをご提案いたします。工場自動化に向けた第一歩として、ぜひお気軽にご相談ください。
参考資料
- 経済産業省 2026年版ものづくり白書(ものづくり基盤技術振興基本法第8条に基づく年次報告)
- 厚生労働省 各種統計調査
- 中小企業省力化投資補助金