PLCとは?仕組み・選び方・工場DXにおける役割をわかりやすく解説
「製造ラインの自動化を進めたいが、PLCの仕組みや役割がいまいち分からない」
「工場内に複数メーカーのPLCが混在しており、データ収集や設備連携がうまくいかない」
「導入から20年以上経過したPLCがあり、更新時期や進め方に悩んでいる」
このようなお悩みはありませんか?
東北・北海道の製造業では、人手不足への対応や生産性向上を目的として、自動化や工場DXへの取り組みが加速しています。
その中で重要な役割を担うのがPLCです。
PLCは単なる制御装置ではありません。設備を確実に動かすだけでなく、現場データを活用し、生産改善やDXを実現するための基盤となる存在です。
本記事では、
- PLCの基本的な仕組み
- PLCでできること・できないこと
- PLCの選び方
- マルチPLC環境におけるデータ活用の課題
- 老朽化PLCの更新ポイント
までをわかりやすく解説します。
目次[非表示]
- 1.PLCとは?
- 1.1.PLCの基本構成と仕組み
- 1.2.PLCで使用されるプログラム言語
- 2.PLCが得意なこと・苦手なこと
- 3.PLCの選び方
- 4.PLCの寿命は何年?
- 5.工場DXにおいてPLCが重要な理由
- 6.マルチPLC環境でのデータ活用の課題
- 6.1.メーカーごとの通信プロトコルの違い
- 6.2.データ収集が分断されるリスク
- 6.3.現場と経営の両方の視点が必要
- 7.工場DXを実現するための解決策
- 8.老朽化PLCの更新ポイント
- 8.1.生産終了・保守終了への対応
- 8.2.更新時のダウンタイム最小化
- 8.3.更新を機に省人化・見える化も検討する
- 9.失敗しないためのポイント
- 9.1.制御ロジックのドキュメント化
- 9.2.データフロー設計の標準化
- 9.3.予防保全型の更新計画策定
- 10.PLC更新・データ連携のチェックリスト
- 11.まとめとご提案
PLCとは?
PLC(Programmable Logic Controller)とは、日本語で「プログラマブル・ロジック・コントローラ」と呼ばれる産業用コンピュータです。
例えば、
- コンベアを動かす
- センサーが製品を検知したら停止する
- シリンダを動かす
- ロボットと連携する
といった制御をPLCが行っています。
製造現場の自動化において、PLCは欠かせない存在です。
PLCの基本構成と仕組み
PLCは、工場内の各種センサーやスイッチからの信号を受け取り、あらかじめ組まれたプログラムに従って演算を行い、モーターやシリンダなどの駆動機器へ指示(出力)を出します。
PLCは大きく
- 入力(Input)
- 演算(Process)
- 出力(Output)
の3つで構成されています。
一般的な制御の流れは以下の3ステップです。
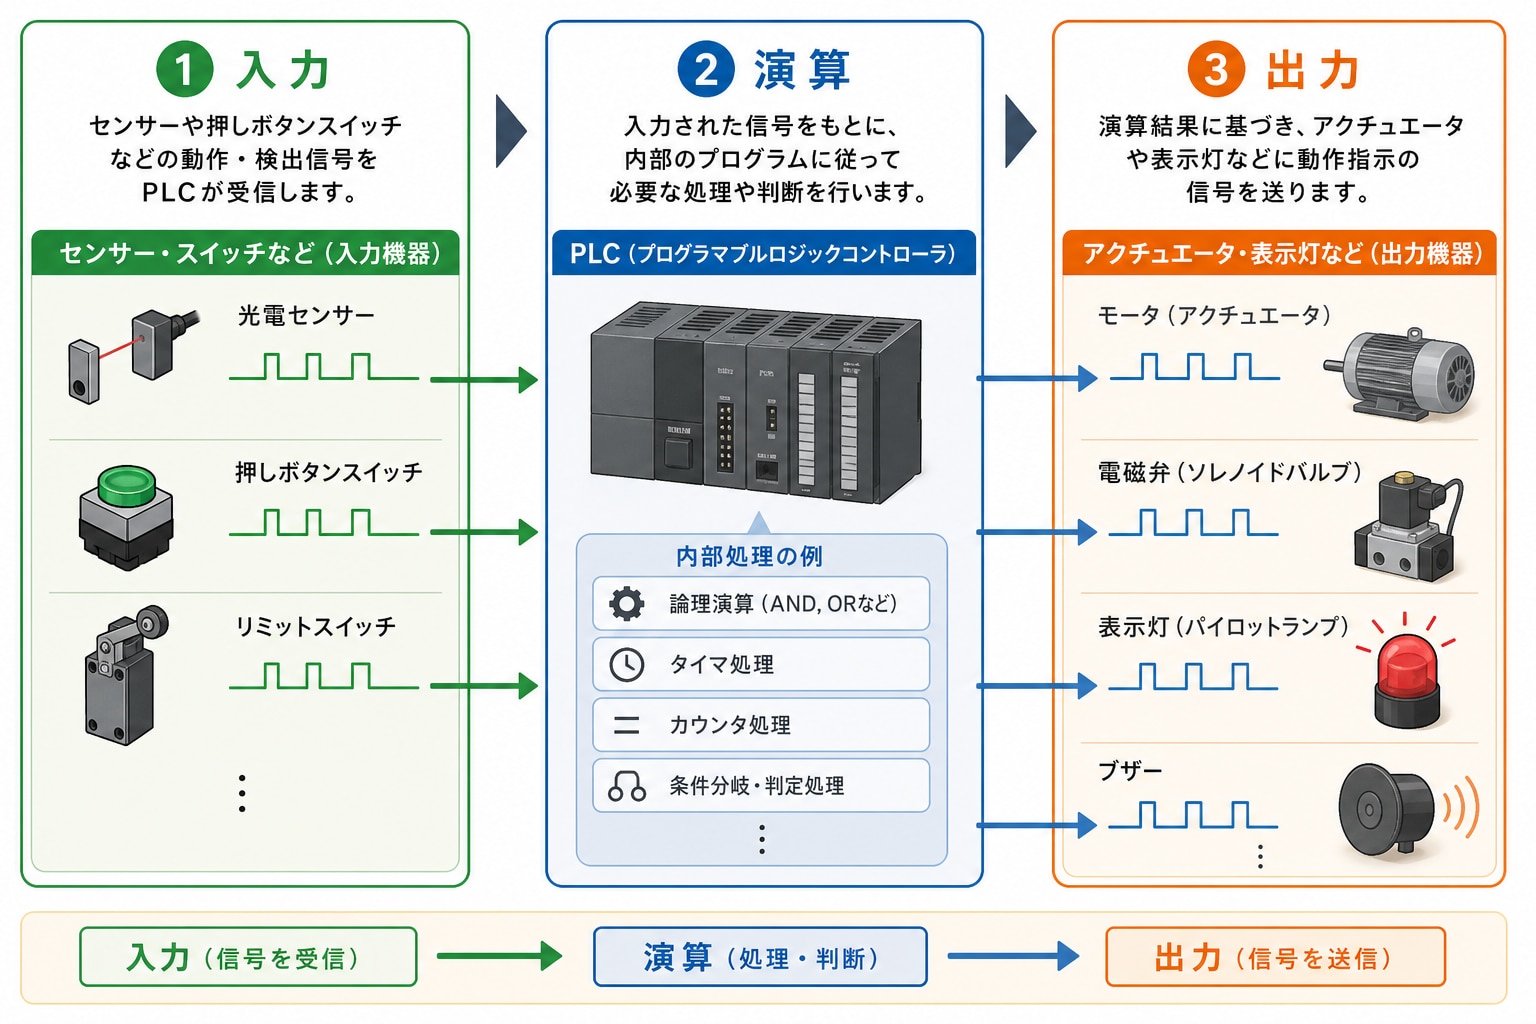
制御ロジックの記述には、電気回路図(リレー回路)に似た「ラダー言語」と呼ばれるプログラム言語が広く使われています。直感的に理解しやすいため、電気の知識を持つ現場の保全担当者でもプログラムの読解や修正がしやすいという特徴があります。近年ではプログラムの部品化・再利用性を高める「ファンクションブロック(FB)」や、複雑な算術演算・文字列処理に適した「ST言語(ストラクチャードテキスト)」を組み合わせてプログラム設計工数を削減するアプローチも一般的です。
PLCで使用されるプログラム言語
PLCでは主に以下のプログラム言語が使用されます。
ラダー言語
電気回路図に近い表現で記述する最も一般的なプログラム言語です。
- 現場担当者が理解しやすい
- 保守が容易
- 実績が豊富
という特徴があります。
ファンクションブロック(FB)
処理を部品化して再利用できるため、
- 開発工数削減
- 品質の均一化
に効果があります。
ST言語
一般的なプログラミング言語に近い記述方式です。
- 複雑な演算
- 文字列処理
- データ加工
に適しています。
PLCが得意なこと・苦手なこと
PLCは非常に汎用性の高い機器ですが、万能ではありません。
得意な領域と苦手な領域(得意な機器に任せるべき領域)を理解しておくことが大切です。
区分 | 主な処理内容・機能 | 具体的活用例・特徴 |
|---|---|---|
得意なこと (シーケンス制御・現場制御) | 設備の高速・高精度制御 | 搬送ライン、組み立て装置、梱包機などの、 確実な自動運転や位置決め制御 |
センサー・ロボット等との連携 | 各種センサーの検知や産業用ロボットとの 信号送受信による安全な連動動作 | |
リアルタイムデータ取得 | 稼働時間、生産数量、エラー履歴など、 現場レベルでの設備データ収集 | |
厳しい環境下での安定稼働 | 耐環境性に優れ、東北・北海道などの、 製造現場でも24時間体制の稼働を支援 | |
苦手なこと (上位連携・高度分析) | 大量データの保存・高度な分析 | 大容量の長期データ保存や、 高度なグラフ化・傾向分析処理 |
高度な画像・判定処理 | 複雑な画像処理やAIを活用した 高度な品質判定処理 | |
基幹システムとの直接連携 | MES(製造実行システム)やERP(基幹システム)など、 上位ITシステムとの直接接続 |
データ分析や高度な処理は、PLCの上位にある産業用PCやクラウド、エッジコンピューティングサーバーなどの「得意な領域」に任せるのが一般的です。PLCは「現場のデータを吸い上げ、確実な動作を行う端末」として割り切って役割を持たせることがポイントです。
PLCの選び方
PLC選定では「何を制御するのか」を明確にすることが重要です。
確認すべきポイントは次の3つです。
①I/O点数
センサーやスイッチなどの入力と、モータやランプなどの出力の数量を把握します。
②処理性能
- 高速カウンタ
- サーボ制御
- モーション制御
などが必要な場合は高性能機種を選定します。
③将来の拡張性
設備追加やライン増設を見据えた構成にしておくことが重要です。
現在だけでなく、5年後・10年後も考慮した選定をおすすめします。
例えば、単体の小規模な搬送コンベアであればコンパクトなPLC(オムロン製CP2EやCP1Lなど)で十分対応可能ですが、ライン全体を統合管理する場合や高精度なモータ制御を行う場合は、拡張性や処理速度に優れた高機能な上位コントローラ(オムロン製CJシリーズやNJ/NXシリーズなど)を選ぶ必要があります。現場のニーズを明確にしないまま機種を選んでしまうと、スペック不足によるトラブルや、過剰スペックによる無駄なコスト増加につながります。
PLCの寿命は何年?
「今も動いているから大丈夫」
そう考えている企業様は少なくありません。
しかしPLCにも寿命があります。
一般的には、
- 10~15年程度で更新検討
- 15~20年以上でリスク増加
と考えられています。
特に、
- 電源ユニット
- コンデンサ
- バックアップバッテリ
は経年劣化が発生します。
また、生産終了や保守終了になると交換部品の調達が困難になります。
設備停止リスクを避けるためにも、保守終了前の計画更新が重要です。
工場DXにおいてPLCが重要な理由
PLCは設備を動かすための制御機器ですが、近年ではそれ以上の役割が求められています。
人手不足や品質向上、生産性向上への対応を進めるため、多くの製造現場で工場DXへの取り組みが進んでいます。
しかし、データ活用を始めようとしても、
- どの設備がどれだけ稼働しているのか分からない
- 不良や停止の原因を分析できない
- 生産状況をリアルタイムで把握できない
といった課題に直面するケースは少なくありません。
こうした課題を解決するためには、現場設備から正確なデータを収集する必要があります。
そのデータの多くを保有しているのがPLCです。
例えばPLCには、
- 生産数量
- 稼働時間
- 設備停止履歴
- アラーム情報
- サイクルタイム
など、現場改善に役立つさまざまな情報が蓄積されています。
つまりPLCは、「設備を制御する機器」であると同時に、「工場DXを支えるデータの入口」でもあるのです。
しかし、実際の工場では設備更新の歴史や導入メーカーの違いによって、複数メーカー・複数世代のPLCが混在しているケースが珍しくありません。そのため、DXを進めようとすると新たな課題が発生します。
マルチPLC環境でのデータ活用の課題
現実の工場では、複数メーカーのPLCが混在しているケースが一般的です。
これを「マルチPLC環境」と呼びます。
工場内にあるすべての設備が同一メーカーの同一型番のPLCで統一されていれば、データ収集は比較的容易です。
しかし実際の製造現場では、導入時期や設備メーカーの違いによって、複数のPLCメーカー(オムロン、三菱電機など)や異なる世代の機種が混在していることが一般的です。
メーカーごとの通信プロトコルの違い
PLCはメーカーや機種によって、通信方式やデータの扱い方が異なる場合があります。
そのため、ある設備のデータは取得できるが、別の設備のデータは取り出しにくいといった問題が発生します。結果として、ライン単位や工場全体で稼働状況を比較しにくくなります。
データ連携を進めるには、ゲートウェイ機器や通信ユニットを活用し、プロトコルを整理・統一する考え方が重要です。
データ収集が分断されるリスク
マルチPLC環境では、設備ごとにデータの保存先や確認方法がバラバラになりがちです。
たとえば、Aラインは紙の日報、Bラインはタッチパネル画面、Cラインは一部だけCSV出力という状態では、工場全体の改善活動に活かしにくくなります。
省人化の進め方としては、まず「どの設備から、どのデータを、何のために取得するか」を整理することが重要です。すべてのデータを一度に集めようとするのではなく、停止要因や生産数など、改善効果が見えやすいデータから始めると取り組みやすくなります。
現場と経営の両方の視点が必要
PLCから取得したデータは、現場改善だけでなく、経営判断にも活用できます。
たとえば、稼働率や停止時間が見えるようになれば、設備投資の優先順位、保全計画、人員配置の見直しに役立ちます。特に人手不足が続く製造業では、データに基づいて省人化設備やFA機器への投資効果を判断することが重要です。
現場の使いやすさと、経営側が見たい指標の両方を意識して、PLCデータの活用方法を設計しましょう。
工場DXを実現するための解決策
マルチPLC環境でよくある誤解が、
「PLCを全部入れ替えなければDXできない」
というものです。
実際には、データ収集を目的とする場合、必ずしもPLC更新は必要ありません。
重要なのは、
PLC(制御層)とITシステム(分析層)の間をつなぐ仕組みを整備することです。
データフローコントローラ活用という選択肢
例えば、オムロンのデータフローコントローラ「DX1」を活用すると、以下が可能になります。
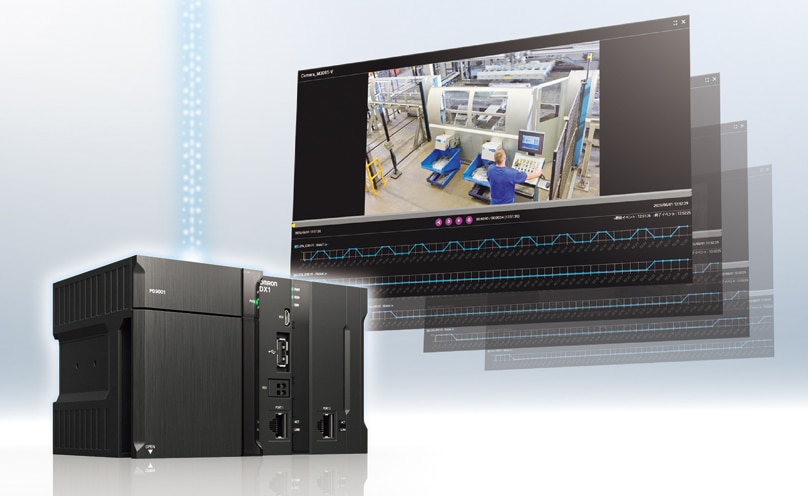
- メーカーを問わずデータ収集マルチメーカー・マルチ世代のPLCからデータ取得が可能です。
- プログラム改修不要制御ロジックを変更せず導入できます。
- 設備停止リスクを最小化生産を止めずにデータ活用基盤を整備できます。
- クラウドやMESへ接続現場データを上位システムで活用しやすい形へ変換できます。
これにより、既存設備を活用したまま工場DXを推進できます。
▼オムロンの「データフローコントローラ DX1」のご紹介はこちら
※DX1は主要PLCメーカーのさまざまな機種との接続に対応しています。ご使用中のPLCとの接続可否については、当社までお問い合わせください。
老朽化PLCの更新ポイント
「数十年前に導入したPLCが今も問題なく動いているから」と、更新を先延ばしにしていませんか?
老朽化したPLCを放置しておくことは、製造ラインにとって大きなリスクとなります。
生産終了・保守終了への対応
PLCにも製品寿命があります。メーカーの生産終了(廃盤)から一定期間が経過すると、補修用部品の供給も終了(保守終了)します。
もし保守終了済みのPLCが突然故障した場合、交換部品が手に入らず、最悪の場合は製造ラインが何週間もストップしてしまう事態に陥ります。東北・北海道のように部品調達や作業員の現場到着に一定の時間を要する地域では、この「予期せぬライン停止」が特に深刻な損失につながります。部品が手に入るうちに、計画的な更新を検討することが重要です。
更新時のダウンタイム最小化
PLCを新機種へ更新する際、最大の課題となるのが「工場の稼働停止時間(ダウンタイム)」です。ダウンタイムを最小限に抑えるためには、以下の準備が欠かせません。
- 既存プログラムの事前吸い上げと、新機種用への変換作業
- 事前に配線変換アダプタ等を準備し、現場での線替え工数を削減する
- 休業日や定期修繕期間を活用した段階的な更新スケジュールの策定
配線作業を大幅に短縮できる配線変換アダプタなどを活用すれば、盤の改造工事を最小限に抑え、短期間での更新が可能になります。
更新を機に省人化・見える化も検討する
PLC更新は、単なる置き換えで終わらせるのではなく、工場DXや省人化を進める好機でもあります。
たとえば、更新に合わせて通信機能を強化したPLCを選定したり、センサを追加して稼働データを取得したりすれば、設備の見える化につながり、制御機器の更新と同時にロボット、自動化設備、データ収集機器との連携を検討することで、将来的な拡張性も高められます。
失敗しないためのポイント
PLCの導入・更新や現場データの活用プロジェクトをスムーズに進行させ、現場にしっかりと定着させるためには、あらかじめ想定されるつまずきを防ぐポイントを押さえておくことが欠かせません。
制御ロジックのドキュメント化
PLCの更新作業で最も時間がかかる要因の一つが、ラダープログラムの仕様書不足や最新プログラムの不明確さです。担当者の離職等によるブラックボックス化を防ぐため、日頃から修正履歴や仕様書などの引き継ぎ資料を整備・最新化しておくことが成功の鍵となります。
データフロー設計の標準化
設備ごとにバラバラなメーカーのPLCが導入されている現場では、後からデータを集計しようとするとデータ構造の違いによって莫大な改修費用が発生します。上位ITシステムへデータを送る前に、共通のデータ定義や仲介レイヤー(データフロー)を挟む設計をあらかじめ組み込んでおくことが重要です。
予防保全型の更新計画策定
「動いているから大丈夫」と更新を先送りし、故障した後に緊急対応するアプローチは、ラインの長期停止や代替部品の高騰などリスクが莫大です。各設備の保守期限を事前にリスト化し、定期修繕や休業日に合わせた計画的な更新スケジュールを策定しておくことで、ダウンタイムとコストを最小限に抑えられます。
PLC更新・データ連携のチェックリスト
自社の工場におけるPLCの現状とリスクを把握するために、まずは以下の4項目をチェックしてみましょう。
□ 現行PLCの機種・保守期限を正確に把握しているか
□ 制御ロジックのプログラム資料や配線図面は最新状態に整備されているか
□ 複数メーカー間のデータ連携方法や一元管理の手法を検討しているか
□ 老朽化PLCの故障リスクに応じた、計画的な更新スケジュールがあるか
1つでもチェックがつかなかった項目がある場合は、将来的な突発停止リスクやデータ活用の停滞を避けるため、早めの現状把握と対策をおすすめします。
まとめとご提案
PLCは、製造現場の自動化を支えるコア機器であり、適切なデータ連携を行うことで工場DXを実現するための強固なプラットフォームとなります。
- PLCの基本構造(入力・演算・出力)と自社現場の制御対象を整理する
- マルチPLC環境ではデータフローコントローラ等を活用し、設備停止やロジック変更なしでデータ収集の分断を防ぐ
- 保守終了品のリスクを把握し、ダウンタイムを抑えた計画的な更新を行う
これらを意識して取り組むことが、将来にわたって止まらない、強い現場づくりにつながります。
東北・北海道の製造現場のPLC更新やDX推進は「エフ・エー・アネックス」にお任せください。
株式会社エフ・エー・アネックスは、東北・北海道を営業エリアとしたオムロンのグループ会社です。FA機器・制御機器・センサー・産業用ロボットの販売や提案営業を通じて、地域の製造業の皆様の生産性向上と課題解決をサポートしております。
当社では、製品デモから運用スタートまで伴走し、最適なソリューションをご提案いたします。また、SE部隊による技術検証力や環境変化に応じた安全対策・仕様再構築にも強みを持っています。
- PLCの更新時期が分からない
- 保守終了品のリスクを把握したい
- 複数メーカーPLCのデータを一元管理したい
- 工場DXをどこから始めればよいか分からない
このようなお悩みをお持ちの経営者様・工場長様・現場担当者様は、ぜひお気軽にご相談ください。
なお、当社は東北・北海道エリアを拠点としておりますが、全国のオムロングループ拠点への橋渡し・連携が可能です。
他地域の方もお気軽にお問い合わせください。
▼ PLC更新診断や工場DXに関する個別のご相談はこちら
専門スタッフが貴社の現場課題を伺い、最適な更新計画やデータ連携構成をご提案いたします。
お気軽にお問い合わせください。
- PLC更新診断(無料)のご依頼
- マルチPLC環境でのデータ連携・工場DXに関する無料相談
皆様からのご相談・お問い合わせをお待ちしております。
<無料資料ダウンロードのご案内>
▼ マルチPLC時代の現場DX・データ連携のポイントを詳しく知りたい方へ
マルチPLC環境におけるスムーズなデータ収集手法や「データフロー設計」の具体的な考え方をまとめた資料をご用意しております。以下より無料でダウンロードいただけます。
↓ダウンロードはこちら↓

関連記事